
Расчет электрокоагуляторов
Исходными данными для расчета электрогенератора коагулянта (ЭКГ), как правило, являются производительность установки (Q, м3/ч), состав исходной воды (тип и концентрации примесей, подлежащих удалению), состав воды после обработки или степень очистки воды по основным загрязняющим веществам.
При проектировании ЭКГ осуществляют:
- выбор материала электродов;
- оценку дозы генерируемого коагулянта;
- выбор рабочей плотности тока;
- расчет и оценку рабочего тока - Iраб, и рабочего напряжения - Upa6;
- подбор источника тока;
- расчет габаритов электролизной ванны;
- расчет газовыделения;
- расчет тепловыделения.
Выбор материала электродов не равнозначен выбору типа коагулянта. Поэтому в каждом конкретном случае рекомендуется проведение пробной коагуляции.
Технологические параметры работы коагулятора
|
Категория обрабатываемых вод |
Рекомендуемая величина pH обрабатываемой воды |
Расход тока, Дж, Кл/л |
Плотность тока, А/м2 |
Расход электроэнергии WЭЛ, кВт-ч/м3 |
Напряжение на электродах, В |
Расход металла электродов (доза коагулянта) Дт1, г/м3 |
Материал электродов |
Расстояние между электродами Iэ, мм |
|
Подготовка питьевой воды (обесцве- чивание, обезжеле- зивание, умягчение) |
7-8 |
10-90 |
6-12,5 |
0,4-0,25 |
10-12 |
3-20 |
Алюми ний, графит, железо, ОРТА и др. |
10-15 |
При электрокоагуляции генерация коагулянта происходит за счет растворения металлических рабочих электродов. Электрохимическое растворение металлов включает в себя две основные группы процессов: анодное растворение за счет действия электрического тока и химическое растворение в результате взаимодействия материала электрода с окружающей средой (водным раствором).
Анодное растворение металла под действием электрического тока - это процесс окисления материала анода, приводящий к образованию ионов металла (Ме+n) на границе раздела двух фаз: твердой - электрод и жидкой - обрабатываемая среда.
Сила тока определяется величиной потенциала электрода, скоростью отвода продуктов реакции и скоростью взаимодействия продуктов реакции с элементами окружающей среды.
Величина рабочего тока (Iраб) может быть определена по формуле
Iраб=Mk*n*F/(MMe*t*η)
где Мк - масса выделяемого коагулянта; ММе - грамм-молекулярный вес металла (алюминия Мм = 27, железа MFe= 56), г/моль; F - число Фарадея, F = 96 500 Асек/моль =26,8 Ач/моль; Iраб - сила тока, А; η - КПД выхода по току (обычно η = 0,8-0,9); n - валентность выделяемых в раствор ионов металла; t= 1 - расчетная время, часы.
Определенный таким образом рабочий ток позволяет в первом приближении оценить структуру электрогенератора коагулянта. Например, выполнить его секционным, когда секции, работают параллельно друг другу, если Iраб превышает величину 2500-3000 А.
Рабочее напряжение электрогенератора коагулятора (Upa6) складывается из следующих основных составляющих: разность между равновесными электронными потенциалами анода (фа) и катода (фк) с учетом перенапряжения протекающих анодных (ηа) и катодных (ηк) реакций; падения напряжения на переопределение электрического сопротивления обрабатываемого раствора (Upacт),падения напряжения на материале электродов (Ua, Uк), падения напряжения на контактах (Uконт) и токоподводящих шинах (Uш)
Uраб=(фа-фк+ηа+ηк) + Uраст+Ua+Uк+Uконт+Uш
В результате технологического и конструктивного расчета пластинчатого электролизера по заданному качеству исходной и очищенной воды и ее расходу определяют: дозу алюминия, силу тока, необходимую для осуществления процесса электрохимической очистки, площадь и толщину электродов, выбирают систему соединения электродов, определяют размеры электролизера, а также электрические параметры, необходимые для выбора электрооборудования.
Необходимая доза алюминия определяется по его удельным расходам на удаление отдельных загрязнений и уточняется пробным электрокоагулированием.
Толщина электрода принимается по конструктивным соображениям. Ширину одного электрода b(м) и его площадь S определяют, учитывая конструктивные соображения и задаваясь определенной скоростью движения воды v (м/ч), расстоянием между электродами l (м) и количеством пластин N.
Падение напряжения в растворе (Upacm) для бездиафрагменных электролизных аппаратов вносит наиболее существенный вклад в суммарное падение напряжения.
Среднее газосодержание межэлектродного пространства составляет Г = 0,01-0,04 и незначительно влияет на электропроводность. Однако при малых расстояниях между электродами (менее 5 мм) влияние газосодержания может резко возрастать и его учет становится обязательным.
Удельное сопротивление и допустимые плотности тока для основных токопроводящих материалов
|
Материал |
Удельное сопротивление, Ом*мм2м-1 |
Допустимая плотность рабочего тока, А/мм2 |
|
Алюминий |
0,26-0,029 |
2,0 |
|
Медь |
0,017-0,018 |
3,0 |
|
Сталь (железо) |
0,103-0,140 |
1,5 |
|
Латунь |
0,031-0,079 |
1,0 |
Схемы подключения электродов

а) монополярная, б) биполярная, в) комбинированная.
Биполярное соединение (расчетное рабочее напряжение находится в пределах 2-5В), снижая рабочие токи, требует повышения рабочих напряжений на источнике питания установки. При этом необходимо учитывать, что максимальное допустимое напряжение на электрической ячейке не должно превышать 36 В.
Комбинированные схемы позволяют оптимизировать нагрузки на источнике питания и повысить КПД используемых выпрямительных агрегатов.
Габаритные размеры ЭГК могут быть рассчитаны на базе результатов выбора материала рабочих электродов, подбора необходимой дозы коагулянта - Дк, г/м3, результатов выбора рабочей плотности тока - ipa6,А/м2, расчетного рабочего тока установки Iраб, А, и заданной производительности установки, Q, м3/ч.
Одним из основных условий оптимальной работы электролизера является то, что проходное сечение межэлектродного зазора (Snp) должно при заданной производительности Q обеспечивать турбулентный режим течения жидкости.
Чаще всего на практике для генераторов коагулянта используют проточные аппараты с продольным, восходящим или нисходящим направлением движения жидкости и набором плоскопараллельных электродов в рабочей зоне аппарата.
Расчетная схема генератора коагулянта
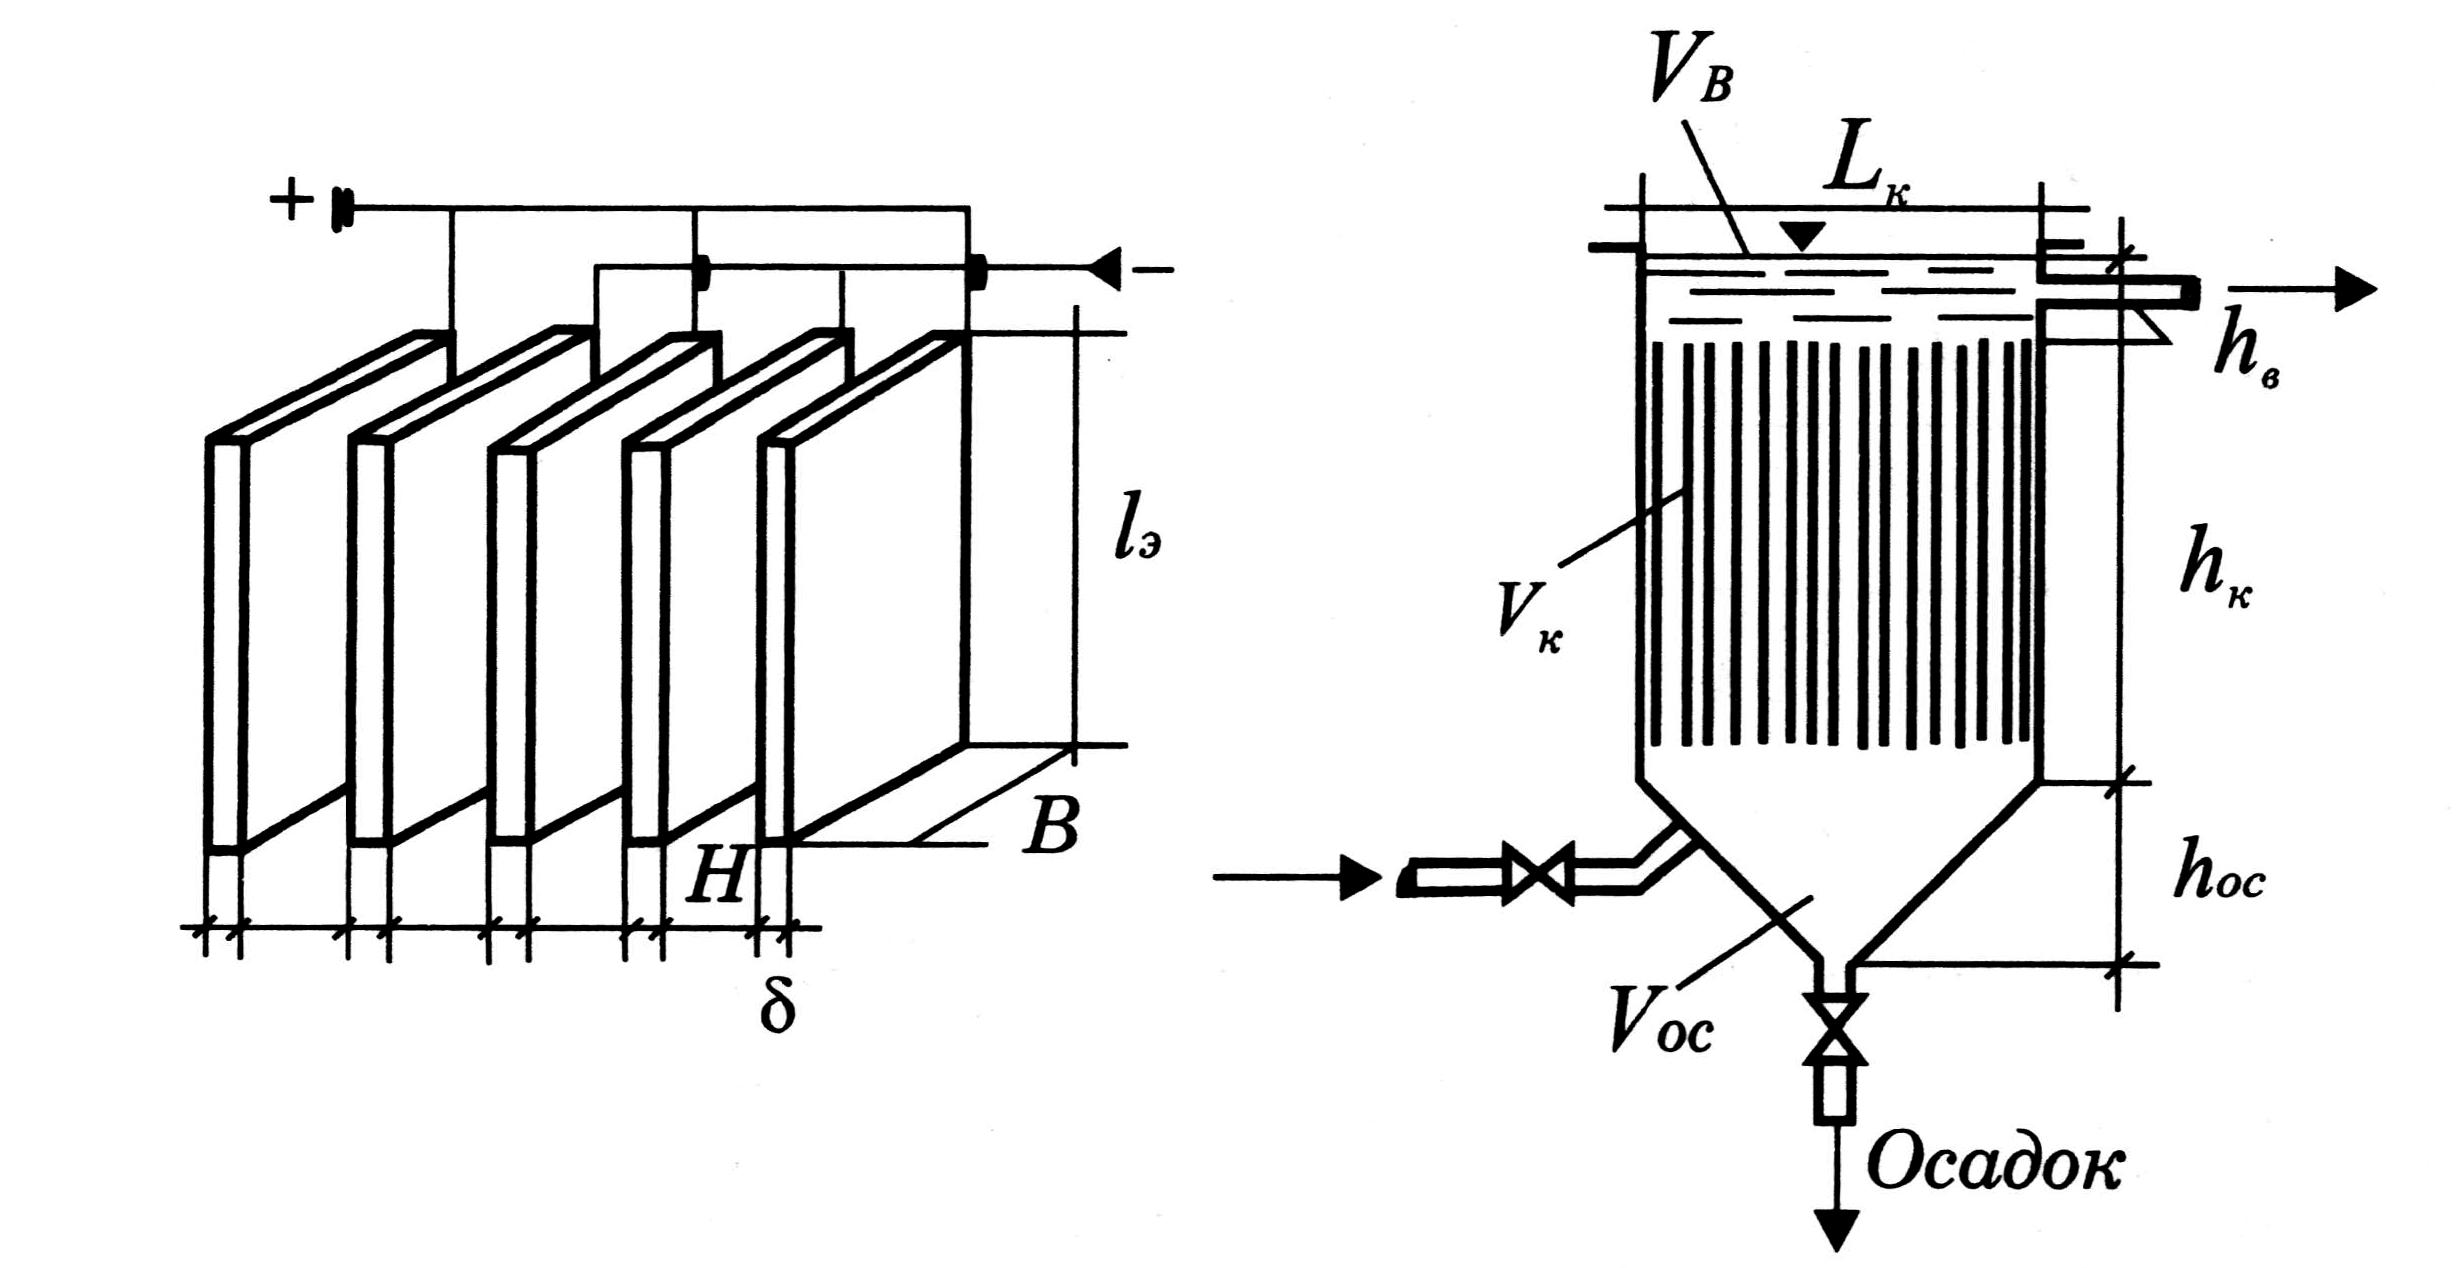
Кроме аналитического метода, расчета основных параметров аппаратов электрохимической генерации коагулянта в практике используют и графические методы расчета.
На рисунках ниже приведены номограммы для определения основных, конструктивных параметров электрореакторов в зависимости от необходимой производительности оборудования и основных электрохимических характеристик рабочих материалов.
Использование графического метода расчетов позволяет с достаточной точностью получить необходимые конструктивные параметры аппаратов.
Подбор необходимых источников тока для питания электрогенераторов коагулянта производится на основании величин рабочих токов и рабочих напряжений, необходимых для обеспечения нормального фунционирования аппаратов.
В процессе генерации коагулянта на анодах электрохимического генератора коагулянта или электрокоагулятора на катодах происходят процессы восстановления присутствующих в обрабатываемом потоке компонентов. Такими компонентами могут быть катионы различных металлов, недиссоциированные молекулы примесей или молекулы воды. Последние вносят основной вклад в совокупность протекающих катодных процессов. При этом продуктом катодного восстановления является газообразный водород.
Нижний предел взрывоопасной концентрации водорода в смеси с воздухом соответствует 4,0 объемного процента. Предельно допустимая взрывобезопасная концентрация (ПДВК) водорода для производственных помещений, согласно СНиП II-M.2-72, принимается равной 10% от нижнего предела взрываемости, т.е. 0,4 объемного процента.
Номограмма для определения основных конструктивных параметров электрореакторов в зависимости от расхода воды и электрических параметров их работы

Номограмма для расчета скорости движения воды в межэлектродном пространстве электрореактора с плоскопараллельными электродами

Номограмма определения расхода металла электродов

Расчет концентрации водорода в производственном помещении (Свод) должен учитывать объем помещения (Vпом), часовую кратность воздухообмена в нем за счет уже существующей или проектируемой вентиляции (Кв.о) и объем водорода, попадающего в атмосферу при работе электрохимического генератора коагулянта (Vатм).
При достижении температуры воды, недопустимой по техническим или эксплуатационным параметрам при работе аппарата, в конструкции электролизера должна предусматриваться система охлаждения рабочих потоков (например, охлаждающие рубашки или встроенные теплообменники) и система регулировки температурного режима.
Эффективность электрокоагуляционной водообработки
Многолетний опыт применения электрокоагуляционной и электрофлотационной обработки природных и сточных вод позволяет оценить рациональную область их использования в различных технологических процессах.
Применительно к очистке природных вод ее используют в основном в промышленности, а также в малодоступных регионах страны, на станциях небольшой производительности и в отдельных локальных установках для целей хозяйственно-питьевого водоснабжения. Электрокоагуляция позволяет отказаться от завоза и громоздкой технологии приготовления химических растворимых водой реагентов, ускорить процесс хлопьеобразования, совместить их с флотацией и др. Имеются достаточно обширные результаты испытаний электрокоагуляционной обработки цветных вод поверхностных водоисточников.
Исследования по электрохимическому коагулированию маломутных цветных вод в зарубежных странах (Англия, Голландия, США), в России (Ярославский и Санкт-Петер- бургский водопроводы), на Украине (Деснянская станция г. Киева) с использованием железных и алюминиевых (в основном пластинчатых) электродов показали достаточно высокую эффективность этого метода при относительно небольших затратах электродного материала и электроэнергии. При цветности исходной воды в интервале 60-250 °Р1-Со шкалы и мутности 5-15 мг/л, при обработке воды с изменением pH в интервалах 5-10, с дозами по А1+3 1-25 мг/л, плотностях тока i = 1-10 МА/дм2, напряжении на электродах от 2,1 до 10 В и расходе электроэнергии 0,1-0,5 кВт ч/м3 эффект обесцвечивания достигает 70-80%. Предварительное хлорирование воды с дозой до 2 мг/л не сказывалось на растворимости и пассивации железных электродов. В то же время использование железных анодов расход материала наблюдался в 3-5 раз больше по сравнению с алюминиевыми анодами при остальных одинаковых условиях испытаний. При этом при цветности исходной воды до 90° Рl-Со шкалы и окисляемости до 10-12 мг 02/л расход алюминия составил от 4 до 7 г, а электроэнергии - до 40 Вт-ч/м3 воды. Наибольший эффект снижения цветности и окисляемости наблюдался через 30-40 минут после начала электрокоагулирования.
При повышении температуры воды заметного увеличения эффекта обесцвечивания не наблюдалось. Зато эффект вырастает при более низких значениях pH (3,5-6,5) и увеличении плотности тока на электродах от 0,1 до 10 МА/см2. Помимо обесцвечивания природных вод в практике водоподготовки методы электрокоагуляционной и электроко- агуляционно-флотационной обработки нашли применение при обезжелезивании воды, удалении водорослей, кремния, кислорода. Применение электрокоагуляции эффективно и целесообразно и в тех случаях, когда из воды необходимо удалить не только соединения железа, но и органических взвешенных веществ, водорослей, соединения кремния и др.
Образующиеся в процессе электролиза гидроокиси алюминия способствуют одновременно осаждению взвешенных веществ и гибели бактерий. Метод обеззараживания воды электролизом реализуют с применением графитовых, платиновых, медных и других электродов. Установлено, что при электрокоагуляции воды дозами 5-10 мг/л по А13+ происходит уничтожение бактерий (в основном споровых форм) на 90-95%.
Процессы электрокоагуляционной водообработки воды с различным составом примесей во многом зависят от таких физико-химических параметров воды, как температура и pH.
Так, при pH > 8,2 и дозах алюминия 2,5-5,0 мг/л содержание железа в количестве 10 мг/л после водообработки уменьшилось в 2 раза по сравнению с pH < 7,0 при одинаковых электрических параметрах работы установки.
При обосновании применения данного метода в конкретных областях водоочистки в любом случае оптимальные конструкции электролизеров и оптимальные параметры их эксплуатации должны определяться на основе технологического моделирования этих процессов на конкретной воде с учетом технико-экономических показателей.